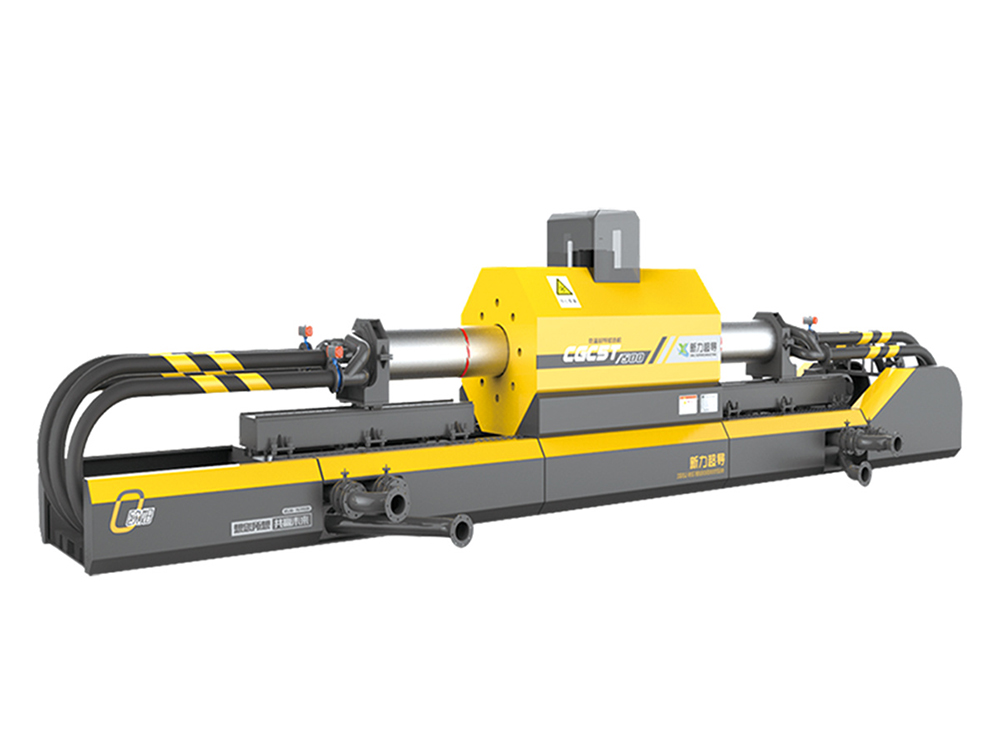
VIENOS PAVAROS AUKŠTO SLĖGIO ŠLIAFAVIMO VOLELĖ

Taikymo sritis
Vienos pavaros aukšto slėgio šlifavimo volas specialiai sukurtas cemento klinkeriams, mineralinėms atliekoms, plieno klinkeriams ir pan. sumalti į mažas granules, metaliniams mineralams (geležies rūdoms, mangano rūdoms, vario rūdoms, švino-cinko rūdoms, vanadžio rūdoms ir kitiems) itin smulkiai susmulkinti ir nemetaliniams mineralams (akmens anglių priemaišoms,...)
feldšpatas, nefelinas, dolomitas, klintis, kvarcas ir kt.) į miltelius.
Struktūra ir veikimo principas
◆Veikimo principo schema
Vieno pavaros aukšto slėgio šlifavimo volelis priima
Medžiagų užpildo ekstruzijos šlifavimo principas.
Vienas yra stacionarus ritinėlis, o kitas – judantis.
Du ritinėliai sukasi priešingomis kryptimis tuo pačiu greičiu.
Medžiagos patenka per viršutinę padavimo angą,
ir yra šlifuojami dėl ekstruzijos, veikiant aukštam slėgiui dviejų ritinėlių tarpe, ir išleidžiami iš apačios.
◆ Pavaros dalis
Reikia tik vieno variklio pavaros,
Galia perduodama iš nejudančio ritinėlio į judantį ritinėlį per krumpliaračių sistemą,
kad abu ritinėliai būtų visiškai sinchronizuoti be slydimo trinties.
Visas darbas naudojamas medžiagų ekstruzijai,
ir energijos suvartojimo panaudojimo lygis yra didelis, todėl sutaupoma 45% elektros energijos, palyginti su įprastu aukšto slėgio šlifavimo voleliu.
◆Slėgio taikymo sistema
Kombinuota spyruoklinė mechaninio slėgio sistema leidžia kilnojamajam ritinėliui lanksčiai išvengti.
Kai patenka geležies svetimkūnių,
spyruoklinio slėgio taikymo sistema tiesiogiai atsistato ir laiku sureaguoja, užtikrindama, kad veikimo rodiklis siektų net 95 %;
Nors tradicinis aukšto slėgio šlifavimo volas leidžia išvengti, hidraulinę alyvą reikia išleisti per vamzdyną, kad būtų sumažintas slėgis.
Veiksmas uždelstas, todėl gali būti pažeistas ritinėlio paviršius arba sugesti hidraulinė sistema.
◆Ritininis paviršius
Ritinio paviršius yra suvirintas lydinio dilimui atsparia suvirinimo medžiaga, o kietumas gali siekti HRC58–65; slėgis automatiškai reguliuojamas atsižvelgiant į medžiagą,
kuris ne tik pasiekia šlifavimo tikslą, bet ir apsaugo ritinėlio paviršių;
Judantis ritinėlis ir stacionarus ritinėlis veikia sinchroniškai, be slydimo trinties.
Todėl ritininio paviršiaus tarnavimo laikas yra daug ilgesnis nei įprasto aukšto slėgio šlifavimo ritinėlio.
Pagrindinės techninės savybės
◆ Didelis darbo efektyvumas. Palyginti su tradicine smulkinimo įranga, perdirbimo pajėgumas padidėja 40–50 %.
PGM1040 apdorojimo pajėgumas gali siekti apie 50–100 t/h, o galia – tik 90 kW.
◆ Mažos energijos sąnaudos. Dėl vieno ritinėlio važiavimo būdo jam reikia tik vieno variklio.
Energijos suvartojimas yra labai mažas. Palyginti su tradiciniu dvigubos pavaros HPGR, jis gali sumažinti energijos suvartojimą 20–30 %.
◆ Gera atsparumas dilimui. Kadangi varomas tik vienu varikliu, dviejų ritinėlių sinchronizacijos našumas yra labai geras.
Dėl atsparių dilimui suvirinimo paviršių ritinėliai yra atsparūs dilimui ir lengvai prižiūrimi.
◆ Didelis veikimo greitis: ≥ 95 %. Dėl mokslinio dizaino įrangą galima slėgiuoti aukšto slėgio spyruoklių grupe.
Darbinis slėgis gali būti reguliuojamas automatiškai pagal spyruoklių grupės suspaudimą. Nėra gedimo požymių.
◆ Aukštas automatizavimo lygis ir lengvas reguliavimas. Be hidraulinės sistemos, gedimų dažnis yra mažas.
◆ Ritinio paviršius yra suvirintas lydinio dilimui atsparia suvirinimo medžiaga, pasižyminčia dideliu kietumu ir geru atsparumu dilimui;
Slėgis spyruoklei atsiranda dėl medžiagos reakcijos jėgos, o slėgis visada yra subalansuotas,
kuris ne tik pasiekia sutraiškymo tikslą,
bet taip pat apsaugo ritinio paviršių; judantis ritinys ir stacionarus ritinys yra sujungti ir varomi krumpliaračių sistemos,
ir greitis yra visiškai sinchronizuotas, taip išvengiant slydimo trinties tarp medžiagos ir ritinio paviršiaus.
Todėl tarnavimo laikas yra daug ilgesnis nei dvigubos pavaros HPGR.
◆ Kompaktiška konstrukcija ir mažas grindų plotas.
Techniniai parametrai
| Modelis | Ritinio skersmuomm | Ritinysplotis mm | Maks. tiekimo dydis(Cementas, plieno šlakas, rūdos šlakas) mm | Optimalus pašarasdydis(metalinismineralinis,nemetalinismineralinis) mm | mmIšvesties dydis()cementas)mm | Apdorojimo pajėgumaiT/val. | Variklisgalia kW | Kontūro matmenys()I × P × A)mm |
| PGM0850 | φ800 | 500 | 50 | 30 | Klasifikavimas,<4 | 30~40 | 37 | 2760 × 2465 × 1362 |
| PGM1040 | φ1000 | 400 | 50 | 30 | Klasifikavimas,<4 | 50~80 | 90 | 4685 × 4300 × 2020 |
| PGM1060 | φ1000 | 600 | 50 | 30 | Klasifikavimas,<4 | 70~110 | 110 | 4685 × 4300 × 2020 |
| PGM1065 | φ1000 | 650 | 50 | 30 | klasifikavimas,<4 | 100~160 | 200 | 5560 × 4500 × 2200 |
| PGM1250 | φ1200 | 500 | 50 | 30 | Klasifikavimas,<4 | 120~180 | 250 | 6485 × 4700 × 2485 |
| PGM1465 | φ1400 | 650 | 50 | 30 | Klasifikavimas,<4 | 240~320 | 630 | 9200 × 6320 × 3600 |
| PGM1610 | φ1600 | 1000 | 50 | 30 | Klasifikavimas,<4 | 500~650 | 1250 | 10800 × 8100 × 4400 |
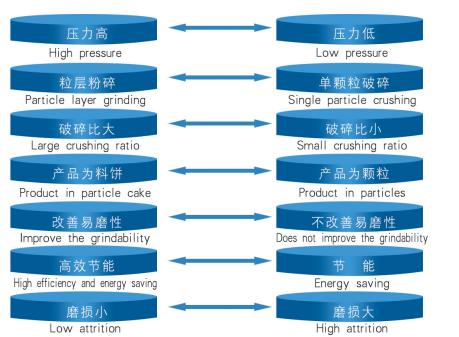
VIENOS PAVAROS HPGR IR ĮPRASTINIO HPGR PALYGINIMAS
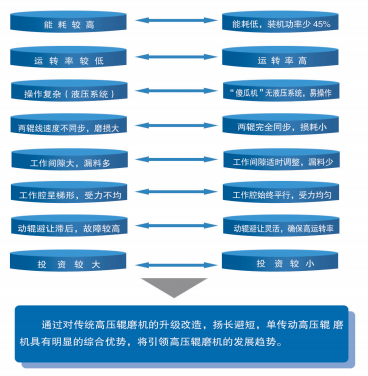
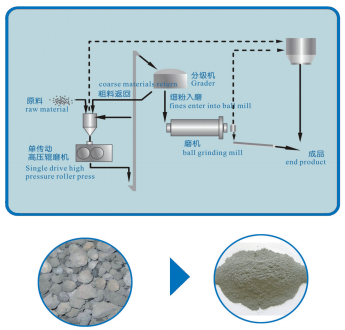
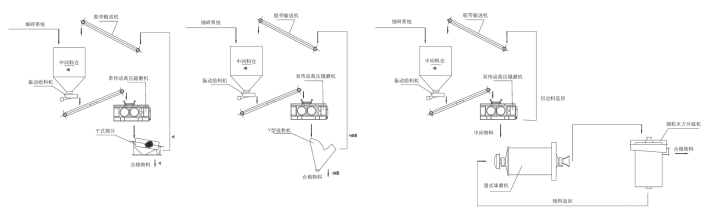
VIENOS PAVAROS HPGR IŠANKSTINIO ŠLIFAVIMO PROCESO STRAUKOS SCHEMA
Cemento, rūdos šlako ir plieno šlako išankstinis malimas „Daugiau smulkinimo ir mažiau malimo, malimą pakeisti smulkinimu“, t. y. išankstinis malimas, tapo pagrindine vamzdžių malūnų gamybos proceso technologija, siekiant padidinti gamybą ir sumažinti energijos suvartojimą. Būdamas pažangiausia energiją taupančia išankstinio malimo įranga, vienos pavaros HPGR gali susmulkinti medžiagas iki -4 mm arba -0,5 mm, iš kurių 0,08 mm sudaro daugiau nei 30 %. Naudojamo rutulinio malūno našumą galima padidinti 50–100 %, o sistemos malimo energijos suvartojimą sumažinti 15–30 %.
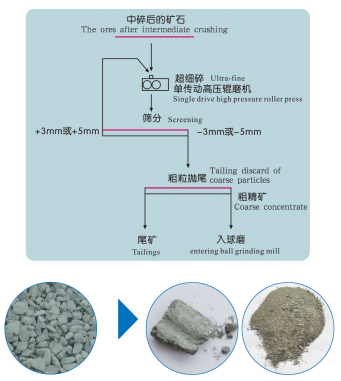
Metalinių mineralų itin smulkaus smulkinimo proceso schema su vieno variklio HPGR
Itin smulkus metalinių mineralų smulkinimas
Kai mineralai praeina pro tarpą tarp dviejų volų, aukšto slėgio jėga jie susmulkinami į smulkias -5 mm arba -3 mm daleles ir didelį kiekį miltelių. Dėl silpnos naudingojo mineralo ir priemaišų sąsajos sukibimo jėgos lengvai atsiranda nuovargio įtrūkimų arba mikroįtrūkimų ir vidinių įtempių. Dalis sąsajos bus visiškai atskirta.
Dėl didelio smulkių miltelių kiekio, išsiskiriančio iš HPGR, ir to, kad mineralai susmulkinami palei disociacijos paviršių, palyginti su įprastiniu smulkinimu, susmulkintuose produktuose sumažėja įaugusių augalų dalis, o atliekų šalinimo efektas yra geras.
Labai pagerėja tiek stambiojo koncentrato kokybė, tiek atliekų išeiga.
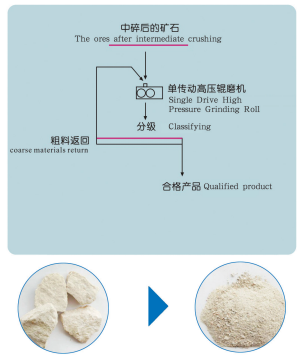
NEMETALINIŲ MINERALŲ NAUDOJIMO PROCESO SCHEMA SU VIENOS PAVAROS HPGR
Nemetalinių mineralų šlifavimas
Palyginti su tradicine malimo įranga, vienos pavaros HPGR turi didelį vienos mašinos našumą, mažą energijos suvartojimą, mažesnį nusidėvėjimą ir mažesnę geležies taršą; produkto smulkumą galima reguliuoti nuo 20 iki 120 akių, o tai gali pakeisti rutulinį malūną ir sukurti naują malimo procesą.
HPGM serijos aukšto slėgio šlifavimo volelis
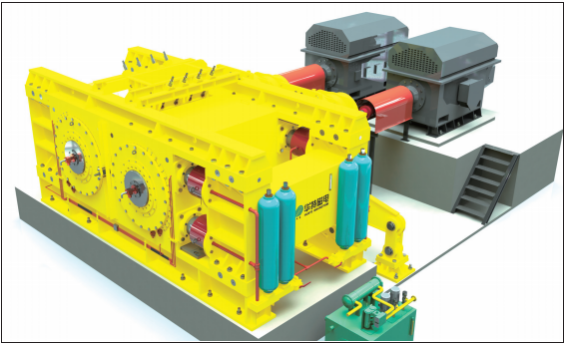
Veikimo principas
HPGM serijos aukšto slėgio šlifavimo volas yra naujo tipo energiją taupanti šlifavimo įranga, sukurta aukšto slėgio medžiagos sluoksnio smulkinimo principu. Jį sudaro du sinchroniškai mažu greičiu besisukantys presavimo volai. Vienas yra stacionarus volas, o kitas – judantis volas, abu varomi didelės galios variklio. Medžiaga tolygiai tiekiama iš viršaus į abu volus ir presavimo volas ją nuolat neša į volo tarpą. Po didelio 50–300 MPa slėgio tanki medžiagos tortas išleidžiamas iš mašinos. Išleistame medžiagos torte, be tam tikros dalies kvalifikuotų produktų, nekvalifikuotų produktų dalelių vidinė struktūra užpildoma daugybe mikroįtrūkimų dėl aukšto slėgio ekstruzijos, todėl medžiagos malimo savybės labai pagerėja. Po ekstruzijos, susmulkinus, klasifikuojant ir sijojant medžiagas, smulkių dalelių, mažesnių nei 0,8 mm, kiekis gali siekti apie 30 %, o medžiagų, mažesnių nei 5 mm, – daugiau nei 80 %. Todėl tolesniame malimo procese galima gerokai sumažinti malimo energijos suvartojimą, kad būtų galima visiškai išnaudoti malimo įrangos gamybos pajėgumus, paprastai rutulinio malūno sistemos pajėgumą galima padidinti 20–50 %, o bendras energijos suvartojimą sumažinti 30–50 % ar daugiau.
Taikymo sritys
Kinijoje yra daug metalo rūdos išteklių, tačiau daugumos mineralų savybės yra prastos, įvairios ir geros. Siekdamos išspręsti neišspręstas ekonomines, technines ir aplinkosaugos kasybos plėtros problemas, vietinės metalo kasybos įmonės aktyviai diegia, absorbuoja ir įsisavina naują ir efektyvią užsienio kasybos gamybos įrangą. Atsižvelgiant į šią rinkos situaciją, HPGR yra pirmoji ištirta ir pademonstruota didelio efektyvumo malimo įranga, kuri pradedama naudoti vietinėse metalo kasybos įmonėse. Tai taip pat yra kasybos gamybos įranga, labiausiai susijusi su vietine kasybos pramone. Galima teigti, kad HPGR yra plačiai naudojamas vietinėse metalo kasyklose. HPGR buvo plačiai naudojamas šalyje ir užsienyje malimui cemento pramonėje, granuliavimui chemijos pramonėje ir smulkiam granulių malimui, siekiant padidinti savitąjį paviršiaus plotą. Jis naudojamas metalo rūdos smulkinimui, siekiant įvairių tikslų, pavyzdžiui, supaprastinti smulkinimo procesą, labiau smulkinti ir mažiau malti, pagerinti sistemos našumą, pagerinti malimo efektą ar atskyrimo rodiklius.
Praktinio taikymo sritis
1. Birių medžiagų vidutinis, smulkus ir itin smulkus malimas.
2. Mineralų perdirbimo pramonėje gali būti dedamas prieš rutulinį malūną kaip išankstinio malimo įranga arba sudaro kombinuotą malimo sistemą su rutuliniu malūnu.
3. Oksiduotų granulių pramonėje gali pakeisti dažniausiai naudojamą drėgną malūną.
4. Statybinėse medžiagose, ugniai atspariose medžiagose ir kitose pramonės šakose sėkmingai naudojamas cemento klinkerio, kalkakmenio, boksito ir kitų rūšių šlifavimui.
Produkto privalumai
1. Pastovaus slėgio konstrukcija užtikrina sklandų slėgį tarp ritinėlių ir užtikrina gniuždymo efektą.
2. Automatinis nuokrypio korekcijos mechanizmas leidžia greitai reguliuoti ritinėlio tarpą, kad būtų užtikrintas įrangos sklandumas.
3. Kraštų atskyrimo sistema sumažina kraštų poveikio gniuždymo efektui poveikį.
4. Su cementuoto karbido smeigėmis, ilgas tarnavimo laikas, lengva priežiūra ir keičiami.
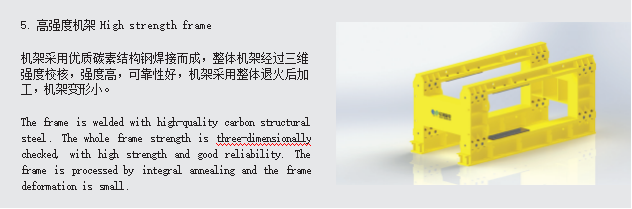
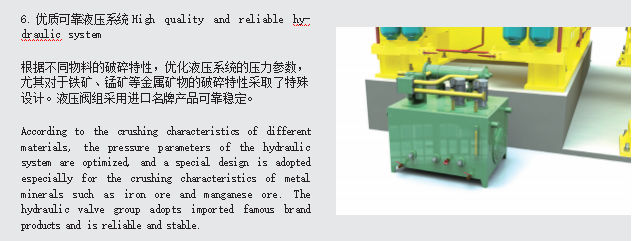
5. Vožtuvų blokas naudoja importuotus komponentus, o hidraulinė sistema yra pagrįstai suprojektuota ir patikima.
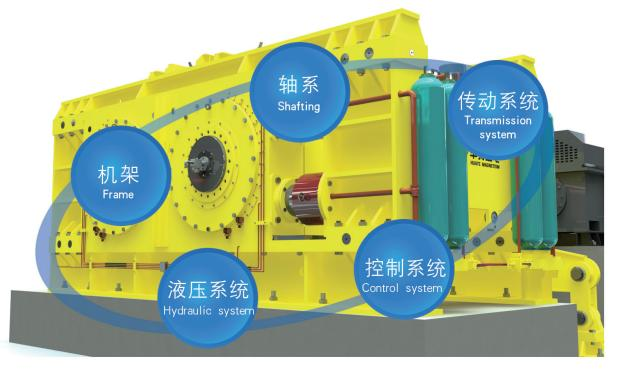
HPGR struktūra
| Modelis | Ritinio skersmuomm | Ritinio plotis mm | Pralaidumastalpa | Pašarų dydis | Mašinos svorist | Įrengta galia |
| HPGM0630 | 600 | 300 | 25–40 | 10–30 | 6 | 74 |
| HPGM0850 | 800 | 500 | 50–110 | 20–35 | 25 | 150–220 |
| HPGM1050 | 1000 | 500 | 90–200 | 20–35 | 52 | 260–400 |
| HPGM1250 | 1200 | 500 | 170–300 | 20–35 | 75 | 500–640 |
| HPGM1260 | 1200 | 600 | 200–400 | 20–35 | 78 | 600–800 |
| HPGM1450 | 1400 | 500 | 200–400 | 30–40 | 168 | 600–800 |
| HPGM1480 | 1400 | 800 | 270–630 | 30–40 | 172 | 800–1260 |
| HPGM16100 | 1600 | 1000 | 470–1000 | 30–50 | 220 | 1400–2000 |
| HPGM16120 | 1600 | 1200 | 570-1120 | 30–50 | 230 | 1600–2240 |
| HPGM16140 | 1600 | 1400 | 700–1250 | 30–50 | 240 | 2000–2500 |
| HPGM18100 | 1800 m. | 1000 | 540-1120 | 30–60 | 225 | 1600–2240 |
| HPGM18160 | 1800 m. | 1600 | 840–1600 | 30–60 | 320 | 2500–3200 |
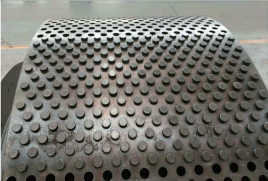
Naujo tipo dyglių riedėjimo paviršiaus technologija
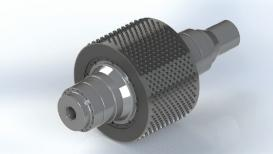
Jame naudojami aukštos kokybės kietojo lydinio smeigės, pasižyminčios dideliu kietumu ir atsparumu dilimui.
Smeigių išdėstymas suprojektuotas kompiuterinio modeliavimo būdu,
ir išdėstymas yra pagrįstas, kuris gali sudaryti vienodą medžiagos sluoksnį tarp smeigių, efektyviai apsaugodamas smeiges ir ritininius paviršius,
ir pagerina suspaudimo volelio tarnavimo laiką. Smeigės tvirtinamos specialiais importuotais klijais, kad jas būtų lengva pakeisti.
Ritininės įvorės ir pagrindinio veleno atskyrimo technologija
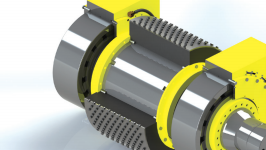
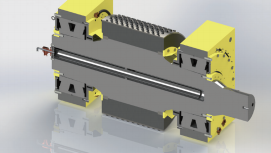
Presavimo volelio pagrindinis korpusas pagamintas iš aukštos kokybės kaltinio plieno, o volo įvorė – iš aukštos kokybės legiruotojo plieno. Pagrindinis velenas ir volai pagaminti iš skirtingų medžiagų, todėl padidėja pagrindinio veleno tvirtumas ir volo įvorės standumas. Veleno įvorės tarnavimo laikas labai pailgėja. Volo įvorę patogu keisti.
Greito guolių montavimo ir išmontavimo technologija. Naudojami aukštos kokybės kūginiai guoliai ir iš anksto suformuotas aukšto slėgio alyvos bakas. Guolį galima lengvai išmontuoti naudojant aukšto slėgio alyvos siurblį, todėl guolį pakeisti tampa sunkiau ir jį prižiūrėti efektyviau.
Daugkartinė kombinuota sandarinimo technologija
Guolio sandariklis naudoja įvairius J tipo, V tipo ir labirinto sandariklius, o kombinuota sandarinimo technologija efektyviai užtikrina guolio sandarinimo efektą.
Geležies rūdos sodrinimo srautas
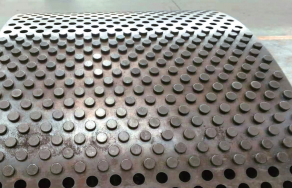
Aukštos kokybės, atsparus dilimui, ritininis paviršius su dygliais
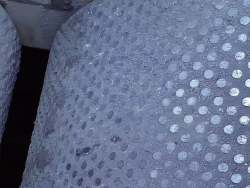
Po to, kai medžiagos yra išspaudžiamos,
Ant ritinio paviršiaus suformuojamas tankus medžiagos sluoksnis, apsaugantis ritinio paviršių.
Žaliava
Medžiaga tortas