
Dėl energijos trūkumo pasaulyje vis daugiau dėmesio skiriama energijos suvartojimui smulkinimo procese. Nuo aukšto slėgio valcavimo malūno atsiradimo devintojo dešimtmečio pabaigoje jis daugiausia naudojamas cemento pramonėje ir atskirose spalvotųjų metalų kasyklose. Cemento pramonė pasinaudojo šia didelio efektyvumo įranga, taupančia energiją ir plieno suvartojimą.
Metalurgijoje ir kasyboje susmulkintų rūdų kiekis yra didelis, o dauguma metalų rūdų yra kietos ir sunkiai malamos. Šiuo metu energijos suvartojimo, plieno suvartojimo ir rutulinių malūnų efektyvumo problemos yra gana didelės, o malimo būdas taip pat labai veikia mineralų išgavimo greitį. Aukšto slėgio valcavimo malūnas plačiai naudojamas metalurgijoje ir kasybos pramonėje ir yra pirmaujantis pasaulyje. Tai pastaraisiais metais vietinių įrangos gamintojų nenuilstamų tyrinėjimų ir praktikos rezultatas, o galutinė sėkmė.
HUATE HPGM aukšto slėgio valcavimo malūno techninės charakteristikos
HUATE MAGNETAS
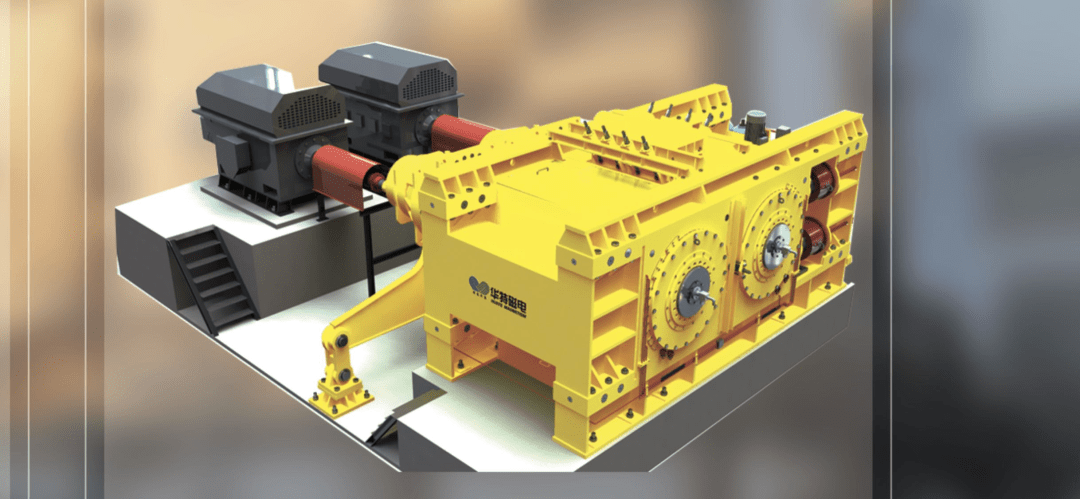
Skirtumas tarp aukšto slėgio valcavimo malūno ir tradicinės smulkinimo įrangos
Aukšto slėgio valcavimo malūnas savo forma labai panašus į tradicinį dvigubo valcavimo smulkintuvą, tačiau iš esmės yra du skirtumai.
Viena iš jų yra ta, kad aukšto slėgio valcavimo malūnas įgyvendina kvazistatinį smulkinimą, kuris, palyginti su smūginiu smulkinimu, sutaupo apie 30 % energijos suvartojimo;
Antra, jis įgyvendina medžiagų sluoksnių smulkinimą, kuris yra abipusis medžiagų ir medžiagų smulkinimas, pasižymintis dideliu smulkinimo efektyvumu, o ekstruzijos įtempį tarp medžiagų galima reguliuoti volelių slėgiu. Du volai sukasi vienas priešais kitą, vienas yra fiksuotas, o kitas – reguliuojamo atstumo. Slėgis tarp volelių paprastai gali siekti 1500–3000 atmosferų, o susmulkinti produktai gali siekti 2 mm, o tai užtikrina „daugiau smulkinimo ir mažiau malimo“ ir tampa naujo tipo smulkinimo įranga, kuri malimą pakeičia smulkinimu. Dėl galingos jėgos ji ne tik susmulkina medžiagą, bet ir susmulkina medžiagos dalelių vidinę struktūrą, taip žymiai pagerindama malimo pajėgumą.
Aukšto slėgio valcavimo staklės sudarytos iš elektrinio padavimo įtaiso, medžiagų blokavimo įtaiso, pavaros įtaiso, hidraulinio pakrovimo įtaiso, atraminio įtaiso, dinaminių ir statinių valcavimo komponentų ir kt.
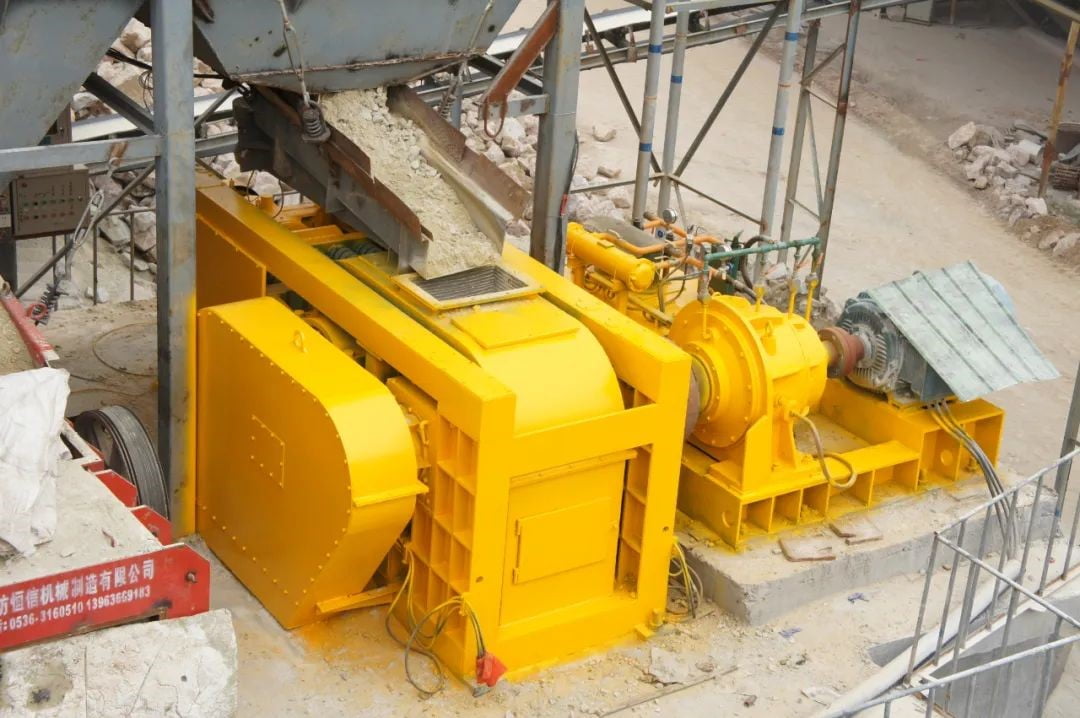
HUATE HPGM aukšto slėgio valcavimo staklės darbo vieta
Tipinis aukšto slėgio valcavimo malūno sodrinimo proceso srautas
1. Stambiagrūdžių uždarojo ciklo valcavimo malūno šlapios uodegos metimo procesas
Naudojant šią mašiną rūdos apdorojimui, įprastas procesas yra šlapias stambiagrūdžio uždarojo ciklo valcavimo frezavimo procesas. Šiame paveikslėlyje parodyta pagrindinė proceso eiga:
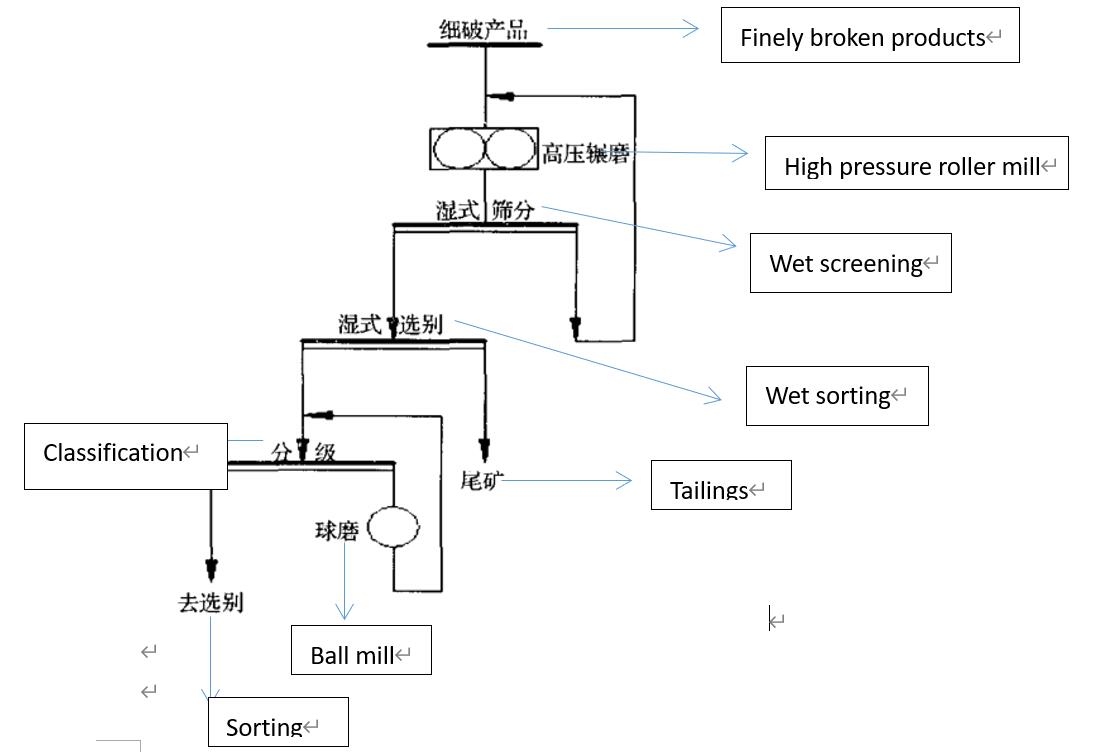
Stambiagrūdžio uždarojo ciklo valcavimo malūno šlapios uodegos metimo proceso schema
Konkrečiai taikant šį procesą, abrazyvinis pyragas daugiausia sijojamas per uždarą grandinę, kad aukšto slėgio voleliu apdorojamo produkto dalelių dydis visada būtų kontroliuojamas diapazone, kuris yra labai tinkamas rūšiavimui ir uodegų išmetimui, ir galiausiai būtų pasiektas uodegos išankstinio išmetimo tikslas.
1. Uždarojo ciklo valcavimo malūno dalinis rutulinis malimas
Atlikus daugybę gamybos praktikų ir susijusių bandymų, nustatyta, kad aukšto slėgio valcavimo malūnu gauti rūdos produktai ne tik pasižymi smulkesniu dalelių dydžiu, bet ir žymiai padidina mineralinių miltelių kiekį. Tarp jų 0,2 mm dydžio medžiagų kiekis gali siekti 30–40 %, tokio smulkumo medžiaga daugeliu atvejų atitinka rūdos rūšiavimo reikalavimus, todėl šio tipo produktą galima rūšiuoti iš karto po klasifikavimo.
Tuo pačiu metu, naudojant aukšto slėgio volų malūną rūdos sodrinimui ir rūdos smulkinimo procesui, dėl šalutinio medžiagų poveikio ekstruzijos torto viduje atsiras nedidelė dalis per didelio dydžio rūdos dalelių. Jei ši dalis bus tiesiogiai naudojama malimo ar sodrinimo metu, atitinkamas darbo srautas labai svyruos, o tai turės tam tikrą neigiamą poveikį sodrinimo gamybai.
Todėl, siekiant išvengti tokių problemų, mechaninės įrangos sodrinimo procese po ekstruzijos apdorojimo aukšto slėgio voleliu būtina atlikti uždaros grandinės cirkuliacinį medžiagos torto sijojimą. Tokiu būdu galima griežtai kontroliuoti produkto dalelių dydį torte, kad būtų išvengta proceso svyravimų, atsirandančių dėl per didelių dalelių dydžio rūdos patekimo į rutulinį malūną. Ir ji būtų tiesiogiai įtraukta į atrankos procesą. Toks metodas gali ne tik žymiai sumažinti rūdos tiekimo rutulinio malimo procese kiekį, bet ir efektyviai išvengti smulkiagrūdžių rūdų per didelio malimo, taip visapusiškai pagerinant sodrinimo efektyvumą ir kokybę.
3 Kitos tipinio proceso srauto formos
Be minėtų dviejų dažniausiai naudojamų procesų, yra dar keli įprastiniai rūdų sodrinimo ir gamybos volelių malūnais procesai. Vienas iš jų – atvirojo ciklo volelių malūnas, malantis rutulinius rutulius, naudojant pilno dydžio daleles.
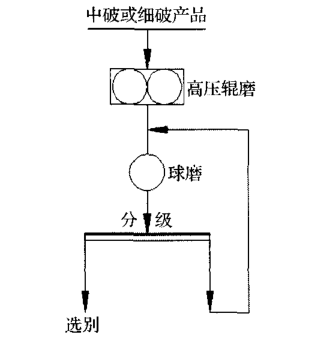
Atvirojo ciklo valcavimo malūno rutulinio malimo proceso schema
Kitas yra rutulinio frezavimo procesas, kurio metu voleliu šlifuojama briaunų medžiaga. Toliau pateikiama pagrindinė proceso schema: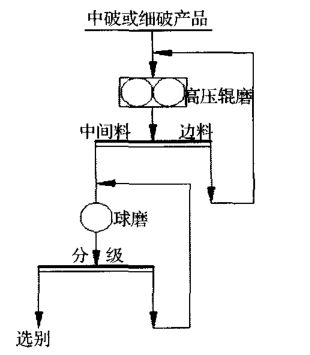
Rutulinio malimo proceso schema, naudojant ritininio šlifavimo krašto medžiagos cirkuliaciją
HUATE HPGM aukšto slėgio valcavimo malūno taikymo pavyzdys
HUATE MAGNETAS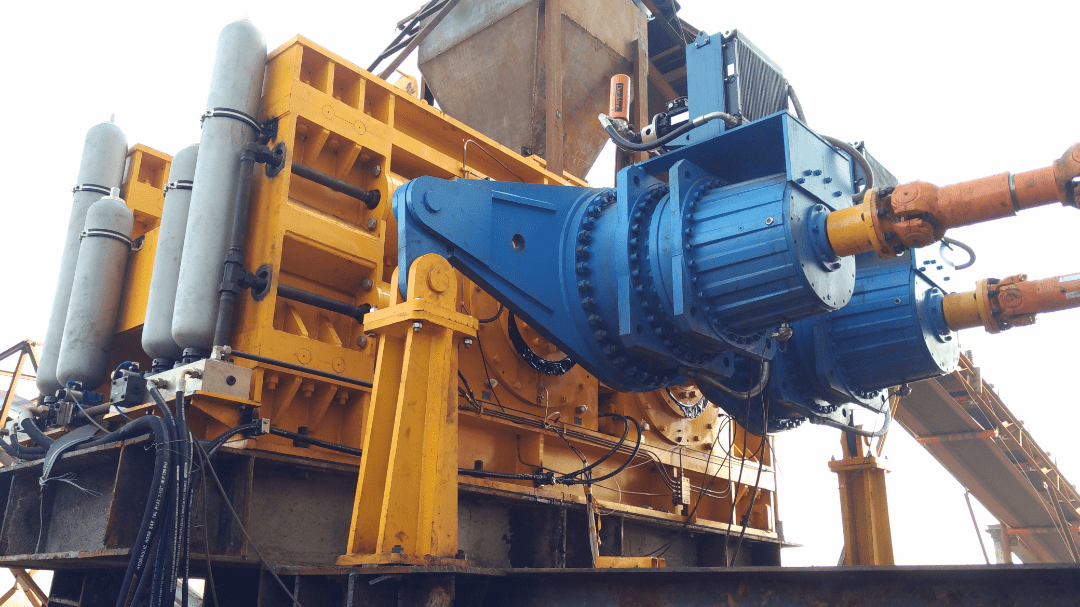
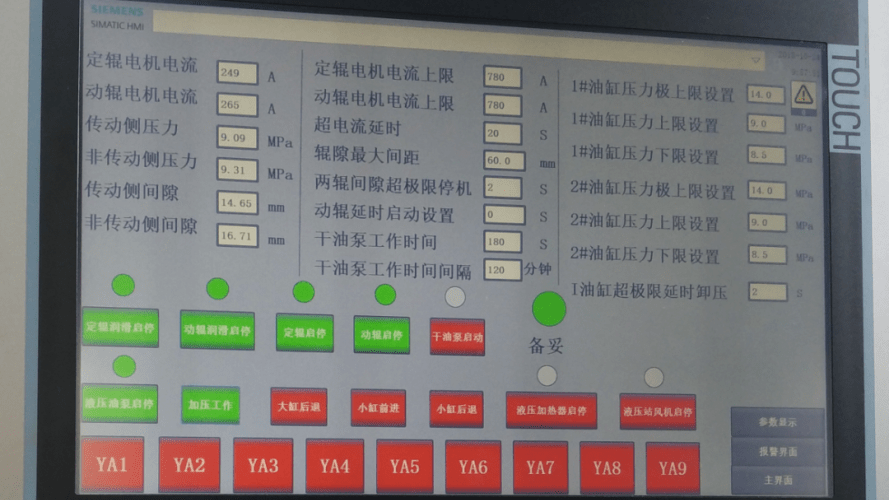
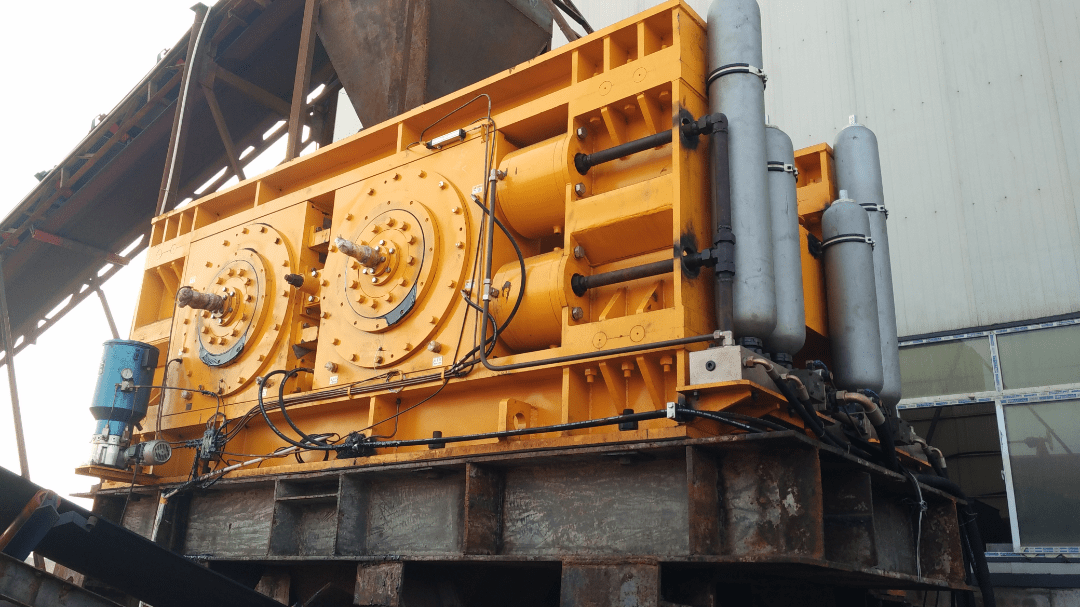
HPGM1480 aukšto slėgio valcavimo malūnas naudojamas dideliame koncentratoriuje Šiaurės Kinijoje
Įrašo laikas: 2022 m. liepos 11 d.